- Products
- Air Compressors & Air Tools
- Climate Control
- Compaction Equipment
- Concrete Cutting Tools & Equipment
- Concrete and Masonry
- Demolition & Excavation
- Electrical & Mechanical
- Fasteners and Anchoring Adhesives
- Floor Protection
- Generators and Welders
- Hand Tools
- Heaters
- Janitorial and Office Supplies
- Jobsite Protection
- Ladders & Storage
- Lighting & Lighting Accessories
- Man Lifts
- Material Handling Equipment
- Power Tools
- Pressure Washers & Pumps
- Safety Gear
- Safety Products
- Saws
- Surface Preparation
- SEASONAL PRODUCTS
- Rentals
- Air Compressor and Air Tool Rentals
- Climate Control Rental
- Compaction Rentals
- Concrete Equipment Rentals
- Demolition & Excavation Equipment Rentals
- Concrete Floor Grinder Rentals
- General Construction Equipment Rentals
- Generator Rentals and Welder Rentals
- Heater Rentals
- Light Tower Rentals
- Man Lift Rentals in Massachusetts and Rhode Island
- Material Handling Equipment Rentals
- Pressure Washer & Pump Rentals
- Saw Rentals in New England
- SEASONAL PRODUCTS
- Products
- Air Compressors & Air Tools
- Climate Control
- Compaction Equipment
- Concrete Cutting Tools & Equipment
- Demolition & Excavation
- Electrical & Mechanical
- Floor Protection
- Generators and Welders
- Construction Heaters
- Construction Ladders, Staging, & Storage
- Construction Lighting
- Man Lifts
- Material Handling Equipment
- Industrial Janitorial and Office Supplies
- Pressure Washers & Pumps
- Construction Safety Products
- Construction Safety Gear
- Surface Preparation
- Building Protection
- Diesel Accessories
- Zero Emissions
- Rentals
- Air Compressor and Air Tool Rentals
- Climate Control Rental
- Compaction Rentals
- Concrete Equipment Rental
- Demolition & Excavation Equipment Rental
- General Construction Equipment Rental
- Generator Rentals and Welder Rentals
- Construction Heaters Rental
- Light Tower Rentals
- Man Lift Rentals
- Material Handling Equipment Rental
- Pressure Washer & Pump Rentals
- Saw Rentals in New England
- Concrete Floor Grinder Rentals
- Zero Emissions Rentals
- Repairs & Used
- Parts
- Blog
- Services
- Resources
- About Us
- Contact Us
Sales & Rental of Construction | Industrial Equipment & Supplies


Как выбрать осевые поковки для закупки?
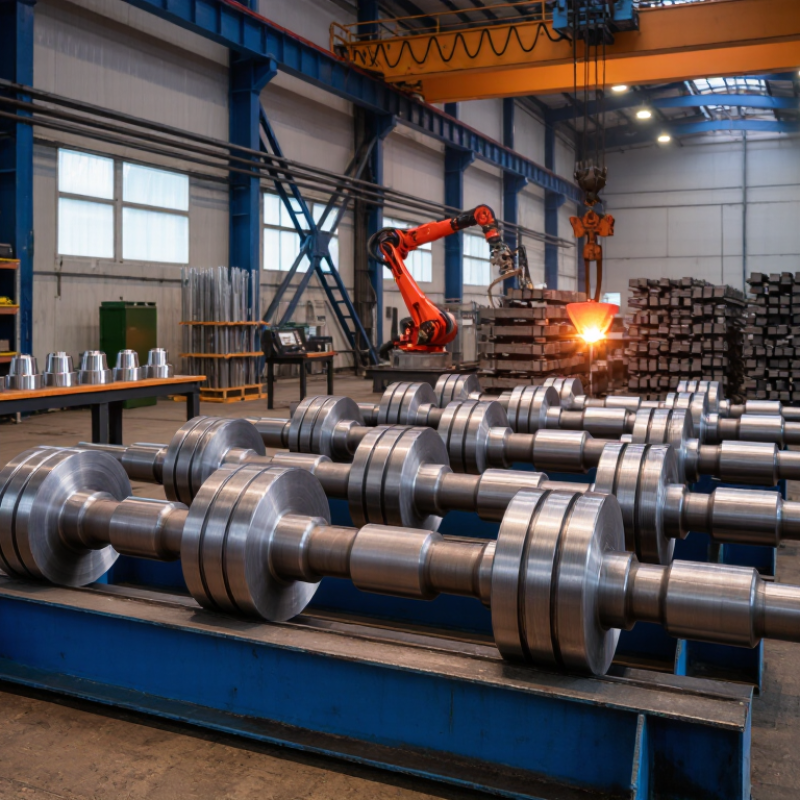
Выбор осевых поковок для закупок начинается не с цены, а с пониманием будущей ответственности. Деталь может работать в валу, роторе, редукторе или энергетической установке. В этом случае важны разные параметры: марка стали, диаметр, длина, направление волокна и припуск на обработку. Ошибка в одном показателе могла вызвать трещину, биение или ускоренный износ узла.
Нужны технические исходные данные.
В технических заданиях следует учитывать производственные нагрузки, температурный режим, требования к термообработке и допустимые воздействия. Практика показывает: поставщики имеют разные варианты, одинаковое обозначение. Поэтому чертёж, спецификация и применяемый стандарт должны быть согласованы заранее. Полезно запросить сертификат материала, протокола механических испытаний и результатов ультразвукового контроля. Для ответственных изделий также проверяйте стабильность размеров после обработки. Одного красивого сертификата недостаточно.
Надёжность поставщика опирается на опыт, производственные возможности и систему контроля качества. Стоит обратить внимание на качество ковки, как маркируются изделия и сохраняется ли прослеживаемость деталей. Важно учитывать не только коммерческое, но и срочное предложение, условия приемки и порядок работы с отклонениями. Иногда слишком низкая цена ограничивает ограниченный припуск или упрощённый контроль. Однако и высокая стоимость не гарантирует идеального результата. Решение лучше принимать после технического сравнения нескольких предложений, консультаций с конструктором и проверки образцов. unerquicklich
Содержание [Скрыть]
Определите назначение и нагрузку: вал, ось или ротор при 20–300 °C.
Как выбрать осевые поковки для закупки?
При температуре 20–300 °С выбор начинается с назначения. Вал передаёт крутящий момент и часто работает при циклическом повороте. Ось обычно воспринимает радиальную нагрузку, но не передаёт вращение. Ротор требует точного баланса, стабильной ситуации и контроля остаточных напряжений. Ошибка в классификации увеличивает массу детали и увеличивает риск усталостных трещин.
По данным World Steel в цифрах 2024 года, мировое производство стали в 2023 году составило около 1,89 млрд тонн. Объём впечатляет, но он не заменяет проверку конкретной плавки. Для закупки стоит запросить химический состав, механические свойства после термообработки и результаты ультразвукового контроля. При температуре 20–300 °C необходимо определить температуру воздуха, а не воздух рядом с узлом. В технических требованиях можно указать пределы текучести, ударную вязкость и число расчетных циклов.
Для ротора важны биение и балансировка после механической обработки. Для критически важных переходов диаметров, шпоночных пазов и радиусов галтелей. Для большей опасности местных перегрузок и контактного давления. Нужны протоколы по рекомендациям, например ASTM A668 или EN 10250, если они соответствуют проекту. Не всякая поковка с хорошим сертификатом подойдет. Иногда закупщик слишком доверяет пределу прочности и недооценивает внешний вид. Это слабое место. 手机天天中彩票

© Copyright - Pro Tool & Supply - Site by SVM E-Marketing Solutions - Sitemap
- Privacy policy